
Informações sobre lembrete



Sep 09, 2026
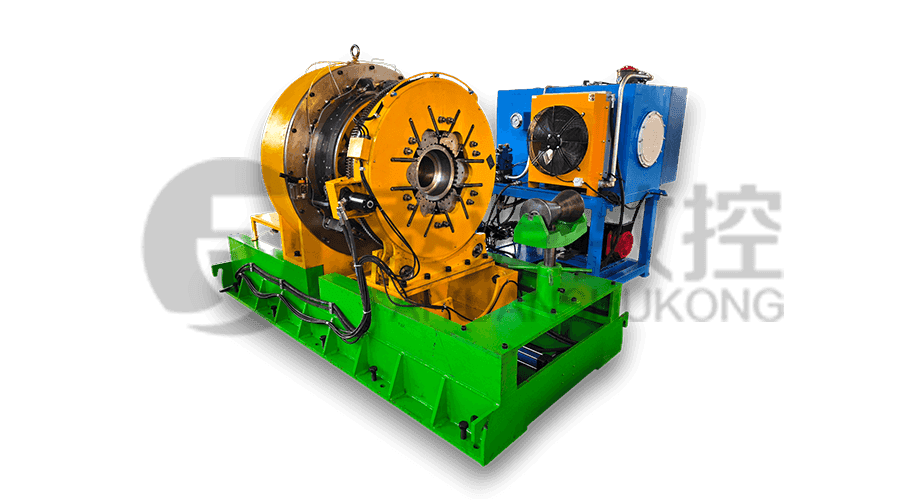
Uma de torção, às vezes chamada de máquina de torção de vedação ou máquina de aparafusar, aplica torque controlado para compensar ou romper unidades roscadas de revestimento e externas. Quando começa a falhar, o primeiro sinal geralmente não é um travamento ou uma peça quebrada. É um gráfico de torque que não corresponde mais ao gráfico: a máquina para na contagem correta de voltas, mas o torque final é 10% menor que a junta anterior, ou a conexão gira um quarto de volta após a parada do fuso.
Muitas conexões de campos petrolíferos são especificadas com tolerâncias de rosca API 5B e elaboradas de acordo com uma tabela de torque específica da conexão. A unidade de compensação faz parte dessa cadeia de medição. O mesmo padrão se repete em muitas lojas: a unidade de compensação perdeu lentamente a precisão do torque, a aderência de fixação ou alinhamento . O tubo, o fechamento e o composto da rosca estão dentro das especificações; a máquina é a variável. Este artigo mapeia os problemas mais comuns das unidades de compensação para soluções práticas, começando com o diagnóstico e passando pela ruptura, manutenção e seleção de equipamentos. Para ver mais de perto como essas máquinas desenvolvem torque, leia esta explicação de saída de torque e princípios de composição em uma unidade de proteção .
A experiência no local geralmente aponta para cinco grupos de falhas: desvio do transdutor de torque, desgaste da fixação e pastilha, instabilidade da pressão hidráulica, desalinhamento do fuso e erros de controle ou programa. Eles nem sempre estão separados. Uma mandíbula que desliza para uma junta pode criar um pico de torque que parece uma falha no transdutor, e um fuso desalinhado pode fazer com que cada vedação abra em um ângulo.
| Problem | O que você vê | Causa habitual | Primeira solução |
|---|---|---|---|
| Desvio do transdutor de torque | O torque final cai ou aumenta entre juntas idênticas | Deslocamento zero da célula de carga, cabo danificado, ganho incorreto | Zerar novamente na temperatura de trabalho; verifique com uma célula mestre rastreável |
| Desgaste da mandíbula e da pastilha | Tubo ou proteção gira dentro das mandíbulas; linhas de pontuação no OD | Pastilhas gastas, raio errado da matriz, baixa pressão de fixação | Substitua as inserções; verificar raio; definir a pressão de fixação pelo diâmetro externo do tubo |
| Instabilidade da pressão hidráulica | O torque aumenta ou cai na mesma configuração de pressão | Não há circuito, válvula de ruptura desgastada, óleo quente | Purgar o ar; válvula de interrupção de serviço; controlar a temperatura do óleo |
| Desalinhamento do fuso | O isolamento começa em ângulo; os primeiros fios estão danificados | Cone do fuso desgastado, cabeça solta, trilho incorreto | Execute uma barra de teste; verifique o contato cônico; reaperte o conjunto |
| Erro de controle ou programa | Máquina para cedo ou tarde; contagem de curvas erradas | Número de rosca incorreta, haste residual, desvio do codificador | Verifique o programa; compensações claras; verifique o codificador em ambas as extremidades do percurso |
Erros de torque são os mais caros porque podem ocultar uma conexão ruim. Um transdutor danificado pode ler o torque alvo enquanto a junta real está com torque insuficiente. A conexão sai da estação abaixo do nível de configuração necessário. A melhor contramedida é registrar a curva completa de torque versus giro e comparar seu formato com o gráfico de conexões, não apenas com o número final. Mudanças no composto da rosca também alteram o atrito, portanto a janela de torque só é válida para o composto listado na tabela.
As falhas de fixação são geralmente visíveis. Marcas estendidas ao redor do diâmetro externo do tubo, rotação dentro das mandíbulas ou um tubo que começa a curvar no carregador estão significando que o raio da pastilha ou a pressão de fixação errada. As falhas hidráulicas podem parecer falhas de torque quando o óleo está frio, contaminado ou superaquecido. Os erros de alinhamento são os mais perigosos porque o dano ocorre nas duas primeiras roscas; no momento em que o gráfico de torque parece anormal, o fechamento já está com rosca cruzada.
Antes de substituir peças, execute uma unidade de compensação através de uma sequência que separa erros de medição de erros mecânicos. O objetivo é identificar a primeira falha na cadeia, e não a parte que quebra como resultado.
Um pico arrependino no final do ciclo de montagem significa que o ressalto está em contato antes que uma face de referência seja alcançada. Uma zona plana no meio significa que o tubo pode escorregar nas mandíbulas. Uma curva suave, mas cada vez mais peculiar, geralmente indica características específicas do composto da rosca, e não causa danos à rosca. Essas curvas podem ser comparadas diretamente porque o codificador e o transdutor de torque da unidade de compensação registraram os mesmos dados que o departamento de CQ precisa.
A mudança é o momento em que a maioria dos erros da unidade de compensação são introduzidos. Um tamanho de carcaça diferente, um novo estilo de vedação ou uma meta de torque inferior podem parecer corretos na tela de controle, enquanto a configuração física está errada. A criação de uma junta de referência após a troca detecta esses erros antes do início da produção. A sequência é descrita com mais detalhes neste guia para procedimentos de mudança e controle de torque em torno de unidade de bucking .
A manutenção preventiva proporciona o maior impacto quando trata a unidade de compensação como um instrumento de medição, e não apenas como uma máquina hidráulica. Uma pequena lista de verificação diária evita o retorno da maioria dos problemas comuns.
A particularidade do óleo muda com a temperatura, portanto, calibrar uma máquina fria pode introduzir um erro sistemático em uma produção quente. O transdutor de torque, o cabo, o amplificador e o display devem ser selecionados com uma célula mestre de torque reservada apenas para locais específicos. O intervalo prático depende do número de turnos e da severidade do trabalho; muitos escritórios repetem uma junta de referência no início de cada turno e realizam mensalmente uma verificação completa da célula mestre.
Inserções de mandíbula desgastadas ou incorretas são a causa mais comum de problemas em unidades de fixação relacionadas à fixação. O raio da inserção deve ser específico ao diâmetro externo real do tubo e não ao tamanho nominal escrito no arquivo do trabalho. A superfície de parede fina torna-se oval antes que a leitura de torque se mova se a pressão de fixação for definida para uma coluna de revestimento mais pesada. Marcar pastilhas por raio e manter matrizes desgastadas fora de serviço é uma maneira econômica de evitar danos dispendiosos às roscas.
O desalinhamento do fuso é fácil de ignorar porque se desenvolve lentamente. Uma barra de teste e um relógio comparado mostrarão se a ponta do fuso está quadrada com o eixo de fixação. A tolerância do fabricante da máquina deve ser usada em vez de uma verificação visual, pois a primeira rosca pode ser danificada em uma fração de milímetro.
Se os mesmos problemas reaparecerem após um ciclo de manutenção completo, a unidade de compensação poderá não ter mais a resiliência, a resolução de controle ou o registro de dados necessários para o mix de conexões em seu escritório. A seleção deve ser baseada na faixa de torque, no diâmetro do fuso, no sistema de fixação e nas funções de controle que tornam a mudança repetível.
Para escritórios que fabricam e desmontam películas de revestimento e fronteiras, a unidade de engate de vedação de revestimento e de máquina aparafusada TYSKNKJ-100 é um exemplo de máquina projetada em torno de torque hidráulico controlado e fixação baseada em matriz. Ele fornece ao operador uma leitura clara de torque e rotação, que é exatamente a sequência de diagnóstico precisa.
Para uma comparação mais ampla de tipos de máquinas, leia o guia para selecionando um torno de unidade de torção de cobertura de revestimento e desvio antes de decidir entre uma unidade de bucking independente, uma máquina combinada de rosqueamento e bucking e uma unidade que será posteriormente integrada em uma linha de produção.
Apesar de um diagnóstico correto, algumas falhas na unidade de bucking deixam roscas danificadas em tubulares que de outra forma seriam utilizáveis. Descartar todas as extremidades de tubos danificados é caro, especialmente em pequenos lotes. Um torno de processamento de tubos de óleo especialmente desenvolvidos pode recortar ou restaurar o perfil da rosca com as mesmas expectativas de precisão da usinagem original. O torno de processamento de tubos de óleo TYSK1355 é uma máquina projetada para este trabalho de reparo e reutilização.
Se a raiz do problema para o manual específico em vez da precisão do torque, uma linha de vedação automática elimina a parte mais variável do processo: mover manualmente o tubo e o isolamento para dentro e para fora da unidade de torção. Uma linha de produção inteligente de segurança conecta seleção, inspeção e registro de dados para que a curva de torque seja mantida para cada conexão.
Um problema de unidade de compensação é resolvido quando a máquina pode repetir o mesmo torque e girar o resultado dentro da tolerância de conexão. Comece com disciplina de confusão e troca. Se a máquina não conseguir manter o processo depois disso, a próxima etapa deverá melhorar a fixação da peça, o controle de torque ou o relacionado ao material.
Produtos relacionados
 Modelo:TYSK-630T Tubo de perfuração, torno de junta e acoplamento
A máquina adota um sistema CNC FANUC com precisão de processamento estável e funções de programação flexíveis para garantir que as peças processadas atendam aos rígidos padrões da indústria. O design de alto torque e carga pesada pode lidar com trabalho contínuo de longo prazo e tem grande durabilidade.
 Modelo:TYSK-1355 Torno de processamento de tubo de óleo
A máquina adota um sistema CNC FANUC com precisão de processamento estável e funções de programação flexíveis para garantir que as peças processadas atendam aos rígidos padrões da indústria. O design de alto torque e carga pesada pode lidar com trabalho contínuo de longo prazo e tem grande durabilidade.
 Modelo:TYSK-XQJ-550 Máquina de deslizamento de filmes de PTFE médio e grande
Projetado para processar peças com diâmetro máximo de 550 mm e comprimento máximo de 1000 mm. Também podemos personalizar de acordo com as necessidades dos usuários. Velocidade e espessura de mudança amigável com CNC.
 Série:TYSK-NKJ Máquina de parafuso/carcaça e acoplamento de tubos unidade de bucking
A máquina usa um motor hidráulico, mecanismo flutuante mecânico e detecção de torque em tempo real, adapta-se à flexão do material e evita a deformação do material. Máquinas auxiliares são configuradas para auxiliar na semiautomação.
 Soluções de materiais longos e pesados Mecanismo automático de carregamento e descarregamento para rosqueamento de tubo
O modo especial de suporte flexível pode efetivamente reduzir a influência da flexão da peça no processamento e melhorar o rendimento. Combinando estritamente com nosso torno de rosqueamento de tubos.
 Triturador modular de cavacos de ferro Alta força triturador para chip
As lâminas são feitas de materiais de alta resistência e razoavelmente posicionadas na saída do extrator de cavacos para quebrar os cavacos de ferro. Reduza o risco de reversão e melhore a utilização da estrutura de resíduos.
 Série:TYSK-HB Soldador de banda semi-automático resistente a roupas
Aplicável a ARNCO 100XT, 200XT, 300XT. Suporta soldagem de superfície com núcleo φ1.2-2.0 ou fio sólido. Pode ser equipado com soldagem por spray de pistola única e soldagem por spray de pistola dupla de duas maneiras. Suporte ao controle do sistema PLC ou CNC.
