
Informações sobre lembrete



Sep 04, 2026
Uma conexão de revestimento que falha durante uma montagem relatada é um acidente. É o resultado de decisões tomadas muito antes dos fios se tocarem pela primeira vez. Para qualquer pessoa que opere ou compre equipamentos de torção, o indicador mais confiável do desempenho em campo é como a máquina foi construída. O processo de fabricação da unidade de bucking determina precisão de torque, repetibilidade e, em última análise, se a unidade protege conexões premium ou as danifica .
Uma unidade de torção, também chamada de unidade de torção de revestimento e junção ou máquina de rosca, cria e rompe conexões roscadas no revestimento, na artéria intravascular e no tubo de perfuração. Durante a montagem, um girador de uma conexão rapidamente e uma chave hidráulica aplica um torque controlado que assenta em roscas no valor especificado para essa conexão. Durante o rompimento, a mesma máquina aplica torque reverso controlado para separar a conexão sem desgastar ou distorcer o perfil da rosca.
Uma palavra controlado é o que separa uma máquina de nível industrial de uma chave elétrica simples. O torque de montagem é um valor calculado com base na geometria da rosca, não composto da rosca e nas cargas de serviço. Se a máquina não conseguir manter o torque dentro de uma faixa estreita, a conexão pode vazar ou falhar no fundo do poço, não importa quão bom seja o tubo. É por isso que o processo de fabricação está tão intimamente ligado ao desempenho operacional. Estudando como os fabricantes alcançam uma saída de torque poderoso sem choque mecânico é uma maneira prática de comparar designs antes da compra.
A fabricação das unidades de dosagem segue uma sequência disciplinada, pois o desempenho final depende tanto da qualidade da montagem quanto da qualidade dos componentes. Em uma planta típica, a construção ocorre nesta ordem:
Cada etapa é baseada no anterior. Um furo do fuso desalinhado não pode ser corrigido no software, e um circuito hidráulico instável produzirá leituras de torque não confiáveis, independentemente da precisão do transdutor.
Uma estrutura que suporta todo o torque de ocorrência da chave. Em grandes conexões de revestimento, uma unidade pode gerar dezenas de milhares de newton-metros, e a estrutura desvia gradualmente sob essa carga. Se a deflexão não for uniforme, as garras da chave perdem o alinhamento com o eixo de conexão. A soldagem é a principal fonte de risco, porque a tensão residual da soldagem pode distorcer a estrutura após a usinagem. Os fabricantes aliviaram seriamente a tensão da estrutura soldada e, em seguida, usinaram os assentos dos rolamentos e as faces de montagem em uma única configuração, para que cada eixo crítico compartilhasse uma geometria de referência.
O trem de torque é o método mecânico do motor hidráulico até a conexão: caixa de engrenagens, fuso e transdutor de torque. A montagem do transdutor é mais importante do que a maioria dos compradores imagina. A medição direta de torque em linha captura o torque real aplicado à conexão, enquanto os sistemas indiretos inferem o torque a partir da pressão hidráulica e perdem a precisão à medida que as vedações se desgastam e a temperatura do óleo muda. Durante a montagem, os fabricantes verificaram o engate das engrenagens, a pré-carga do rolamento e a folga. Uma folga excessiva causa picos de torque no momento do contato da rosca, que é exatamente quando a superfície da rosca fica mais vulnerável.
As mandíbulas da chave e o girador funcionam como um sistema, e a força de fixação deve permanecer consistente desde a primeira conexão até a última do turno. A penetração da mandíbula durante a montagem gera calor e danifica a superfície do tubo. Os controles da bomba com compensação de pressão, os acumuladores dimensionados corretamente e as inserções das mandíbulas duradouras indicam que o sistema hidráulico foi projetado para ciclos contínuos, em vez de uso ocasional em níveis de serviços.
O sistema de controle traduz como curvas de torque no comportamento da máquina. As unidades modernas contêm programas de torque específicos de conexão e focados na velocidade à medida que o torque se aproxima do alvo, terminando os últimos graus de rotação em uma velocidade lenta. A descrição faz parte do processo de fabricação e não é algo secundário. O transdutor de torque deve ser verificado em relação a uma referência rastreável e a máquina deve ser enviada com um certificado de confiança.
Os usuários finais veementemente os critérios de acessibilidade que uma unidade de dosagem deve atender antes de sair da fábrica. Estas são metas específicas uma base útil para avaliar se um fabricante está disposto a garantir.
| Parâmetro | Alvo de facilidade típica | Por que isso é importante |
|---|---|---|
| Precisão de torque | ±1% ou melhor do valor definido | Evite a sub ou sobrecarga das conexões |
| Concentricidade do furo do fuso | 0,05 mm TIR ou menos | Mantém as mandíbulas alinhadas com o eixo de conexão |
| Montagem do transdutor de torque | Medição direta e em linha | Mantém a proteção apesar da temperatura do óleo e do desgaste da destruição |
| Repetibilidade da força de fixação | ±2% ou melhor | Evita a pele da mandíbula e danos à superfície |
| Controle de velocidade do girador | Velocidade variável com função de penetração | Evita cargas de impacto sem contato da rosca |
| Classificação de vazamento hidráulico | Nenhum vazamento externo na pressão nominal | Garantir torque estável e operação segura |
Esses valores são uma base útil e não uma projeção universal, mas ilustram como são as metas de produção disciplinadas. Uma unidade que atende a eles lida com ciclos repetitivos de sucesso e fracasso com resultados consistentes. Uma unidade que não faz aparência em campo como escoriações, vazamentos de conexão e desgaste prematuro da rosca.
Antes da entrega, uma unidade de dosagem deve passar por testes de facilidades de fábrica que reflitam o ciclo de trabalho real. O sistema hidráulico é testado quanto à pressão, a chave é acionada com o torque nominal máximo e a precisão do torque é verificada em vários pontos da faixa operacional. Como as conexões de revestimento e externas são enquadradas em padrões como API 5CT e API 5B, muitos fornecedores também devem demonstrar que seus equipamentos suportam os valores de torque e os formatos de rosca que esses padrões são excluídos.
Solicite o certificado de especialização e o relatório de facilidades de fábrica, não apenas um folheto. Quando um fabricante não consegue documentar a rastreabilidade do torque, o desempenho em campo se torna uma aposta. Para uma análise mais aprofundada do lado regulatório, revise Requisitos de conformidade do torno mecânico API 5CT antes de finalizar sua concepção.
As consequências dos atalhos de fabricação aparecem em locais previsíveis:
O sinal mais visível de um bom processo de fabricação é a previsibilidade entediante: o mesmo torque, a mesma curva de velocidade e o mesmo resultado em todas as conexões.
Compreender o processo de fabricação torna mais fácil fazer as perguntas certas antes de enviar um pedido de compra:
No nível do equipamento, uma opção prática para trabalhos de revestimento e subsidiárias é a unidade de compensação da série TYSKNKJ-100 para revestimentos e interferências, que é construída para torque controlado de composição e desagregação no processamento tubular em campos petrolíferos.
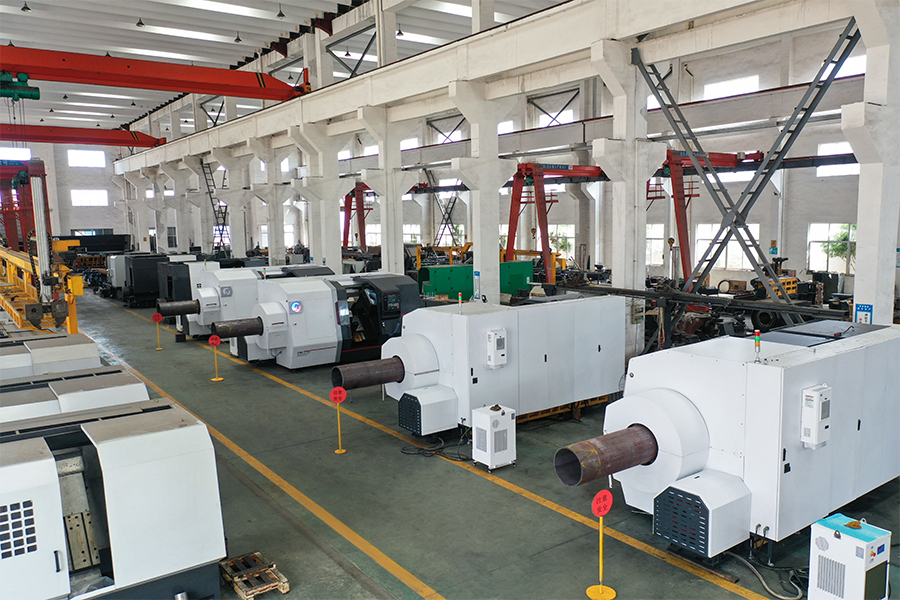
Em uma planta de proteção completa, um torno de processamento de tubos de petróleo para a operação de rosqueamento a montante deve manter a geometria da rosca dentro da tolerância antes que a unidade de compensação veja a conexão. Além das próprias máquinas, uma linha de produção inteligente que uma usinagem, torção e inspeção em um único fluxo evita o gargalo que uma única máquina boa não consegue resolver.
O processo de fabricação da unidade de bucking não é uma lista de peças; é uma sequência de decisões controladas sobre alinhamento, torque, verificação e verificação. Os compradores que entendem essas decisões podem perceber a diferença entre uma máquina que protege conexões premium e outra que as danifica silenciosamente. Essa diferença aparece em cada fio, em cada junta e em cada poço que atinge.
Produtos relacionados
 Modelo:TYSK-630T Tubo de perfuração, torno de junta e acoplamento
A máquina adota um sistema CNC FANUC com precisão de processamento estável e funções de programação flexíveis para garantir que as peças processadas atendam aos rígidos padrões da indústria. O design de alto torque e carga pesada pode lidar com trabalho contínuo de longo prazo e tem grande durabilidade.
 Modelo:TYSK-1355 Torno de processamento de tubo de óleo
A máquina adota um sistema CNC FANUC com precisão de processamento estável e funções de programação flexíveis para garantir que as peças processadas atendam aos rígidos padrões da indústria. O design de alto torque e carga pesada pode lidar com trabalho contínuo de longo prazo e tem grande durabilidade.
 Modelo:TYSK-XQJ-550 Máquina de deslizamento de filmes de PTFE médio e grande
Projetado para processar peças com diâmetro máximo de 550 mm e comprimento máximo de 1000 mm. Também podemos personalizar de acordo com as necessidades dos usuários. Velocidade e espessura de mudança amigável com CNC.
 Série:TYSK-NKJ Máquina de parafuso/carcaça e acoplamento de tubos unidade de bucking
A máquina usa um motor hidráulico, mecanismo flutuante mecânico e detecção de torque em tempo real, adapta-se à flexão do material e evita a deformação do material. Máquinas auxiliares são configuradas para auxiliar na semiautomação.
 Soluções de materiais longos e pesados Mecanismo automático de carregamento e descarregamento para rosqueamento de tubo
O modo especial de suporte flexível pode efetivamente reduzir a influência da flexão da peça no processamento e melhorar o rendimento. Combinando estritamente com nosso torno de rosqueamento de tubos.
 Triturador modular de cavacos de ferro Alta força triturador para chip
As lâminas são feitas de materiais de alta resistência e razoavelmente posicionadas na saída do extrator de cavacos para quebrar os cavacos de ferro. Reduza o risco de reversão e melhore a utilização da estrutura de resíduos.
 Série:TYSK-HB Soldador de banda semi-automático resistente a roupas
Aplicável a ARNCO 100XT, 200XT, 300XT. Suporta soldagem de superfície com núcleo φ1.2-2.0 ou fio sólido. Pode ser equipado com soldagem por spray de pistola única e soldagem por spray de pistola dupla de duas maneiras. Suporte ao controle do sistema PLC ou CNC.
